
Erinnerungsinformationen



Sep 09, 2026
Eine Gegeneinheit, manchmal auch Kupplungsgegenmaschine oder Anschraubmaschine genannt, übt ein kontrolliertes Drehmoment aus, um Gewindeverbindungen von Gehäuse und Rohren herzustellen oder zu lösen. Wenn es zu versagen beginnt, ist das erste Anzeichen normalerweise keine Blockierung oder ein defektes Teil. Es handelt sich um ein Drehmomentdiagramm, das nicht mehr mit dem Diagramm übereinstimmt: Die Maschine stoppt bei der richtigen Umdrehungszahl, aber das endgültige Drehmoment ist 10 Prozent niedriger als bei der normalen Verbindung, oder die Verbindung dreht sich eine Viertelumdrehung, nachdem die Spindel angehalten hat.
Viele Ölfeldverbindungen sind auf API 5B-Gewindetoleranzen spezifiziert und nach einem verbindungsspezifischen Drehmomentdiagramm gefertigt. Die Gegeneinheit ist Teil dieser Kette. Das gleiche Muster wiederholt sich in vielen Shops: Die Gegeneinheit verliert langsam an Drehmomentgenauigkeit, Klemmkraft oder Ausrichtung . Rohr, Kupplung und Gewindeverbindung liegen innerhalb der Spezifikation; Die Maschine ist die Variable. In diesem Artikel werden die häufigsten Probleme mit der Gegeneinheit in praktischen Lösungen beschrieben, beginnend bei der Diagnose bis hin zur Kalibrierung, Wartung und Geräteauswahl. Um einen genauen Blick darauf zu werfen, wie diese Maschinen Drehmoment entwickeln, lesen Sie diese Erklärung von Drehmomentabgabe- und Ausgleichsprinzipien in einer Kupplungsgegeneinheit .
Erfahrungen vor Ort deuten in der Regel auf fünf Fehlergruppen hin: Drift des Drehmomentwandlers, Klemm- und Einsatzverschleiß, Instabilität des Hydraulikdrucks, Spindelfehlausrichtung und Steuerungs- oder Programmfehler. Sie sind nicht immer getrennt. Eine Backe, die an einem Gelenk durchrutscht, kann eine Drehmomentspitze erzeugen, die wie ein Fehler des Wandlers aussieht, und eine falsch ausgerichtete Spindel kann dazu führen, dass jede Kupplung schief beginnt.
| Problem | Was Sie sehen | Übliche Ursache | Erste Lösung |
|---|---|---|---|
| Drift des Drehmomentwandlers | Das endgültige Drehmoment sinkt oder steigt zwischen identischen Gelenken | Nullpunktverschiebung der Wägezelle, beschädigtes Kabel, falsche Verstärkung | Bei Arbeitstemperatur erneut auf Null stellen; Überprüfen Sie dies mit einer rückverfolgbaren Masterzelle |
| Backen- und Einsatzverschleiß | Rohr- oder Kupplungswindungen innerhalb der Backen; Wertungslinien auf dem OD | Abgenutzte Wendeschneidplatten, falscher Matrizenradius, geringer Spanndruck | Einsätze ersetzen; Radius überprüfen; Stellen Sie den Spanndruck anhand des Rohraußendurchmessers ein |
| In Stabilität des hydraulischen Drucks | Drehmomentspitzen oder -abfälle bei gleicher Druckeinstellung | Luft im Kreislauf, Überdruckventil verschlissen, heißes Öl | Luft spülen; Service-Entlastungsventil; Öltemperatur kontrollieren |
| Spindelfehlausrichtung | Die Kopplung beginnt schräg; Die ersten Gewinde sind beschädigt | Abgenutzter Spindelkegel, lockerer Kopf, falsche Ausrichtung | Führen Sie einen Testbalken durch. Kegelkontakt prüfen; Ziehen Sie die Baugruppe erneut fest |
| Steuerungs- oder Programmfehler | Maschine stoppt zu früh oder zu spät; Anzahl der falschen Abbiegungen | Falsche Threadnummer, Restoffset, Encoderdrift | Überprüfen Sie das Programm. klare Offsets; Überprüfen Sie den Encoder an beiden Enden des Fahrwegs |
Drehmomentfehler sind am teuersten, da sie eine schlechte Verbindung verbergen können. Ein beschädigter Wandler kann das Zieldrehmoment in der Lage sein, während das tatsächliche Gelenk zu wenig Drehmoment aufweist. Die Verbindung verlässt dann die Station unterhalb des erforderlichen Nachspeisenangebots. Die beste Gegenmaßnahme besteht darin, die vollständige Drehmoment-Drehzahl-Kurve aufzuzeichnen und ihre Form mit der Anschlusstabelle zu vergleichen, nicht nur mit der endgültigen Zahl. Änderungen in der Gewindemischung verändern auch die Reibung, sodass das Drehmomentfenster nur für die in der Tabelle aufgeführte Mischung gültig ist.
Spannfehler sind meist sichtbar. Glänzende Flecken am Außendurchmesser des Rohrs, Drehungen innerhalb der Backen oder ein Rohr, das sich im Lader zu verbiegen beginnt, bedeuten, dass der Einsatzradius oder der Klemmdruck falsch ist. Hydraulikfehler können wie Drehmomentfehler aussehen, wenn das Öl kalt, verunreinigt oder überhitzt ist. Ausrichtungsfehler sind am gefährlichsten, da der Schaden in den ersten beiden Threads auftritt; Wenn das Drehmomentdiagramm nicht normal aussieht, ist die Kupplung bereits verschraubt.
Bevor Sie Teile austauschen, lassen Sie die Gegeneinheit eine Sequenz durchlaufen, die Messfehler von mechanischen Fehlern trennt. Das Ziel besteht darin, den ersten Fehler in der Kette zu identifizieren, nicht den Teil, der dadurch kaputt geht.
Eine plötzliche Spitze am Ende des Make-up-Zyklus bedeutet, dass die Schulter Kontakt hat, bevor die Referenzfläche erreicht wird. Eine flache Zone in der Mitte bedeutet, dass das Rohr möglicherweise in den Backen rutscht. Eine glatte, aber immer steilere Kurve deutet normalerweise auf eine Kompression der Gewindeverbindung und nicht auf eine Beschädigung des Gewindes hin. Diese Kurven können direkt verglichen werden, da der Encoder und der Drehmomentwandler der Gegeneinheit dieselben Daten aufzeichnen, die die Qualitätskontrollabteilung benötigt.
Der Wechsel ist der Moment, in dem die meisten Fehler bei der Gegeneinheit auftreten. Eine andere Gehäusegröße, ein neuer Kupplungstyp oder ein niedrigeres Drehmomentziel können auf dem Kontrollbildschirm korrekt aussehen, während die physische Konfiguration ist. Durch das Erstellen einer Referenzverbindung nach der Umstellung werden diese Fehler vor Produktionsbeginn erfasst. Der Ablauf wird in dieser Anleitung genauer beschrieben Umrüstvorgänge und Drehmomentsteuerung an einer Drehmaschine mit Gegeneinheit .
Die vorbeugende Wartung erzielt die größte Wirkung, wenn sie die Gegeneinheit als Messgerät und nicht nur als hydraulische Maschine behandelt. Eine kurze tägliche Checkliste verhindert, dass die meisten häufigen Probleme erneut auftreten.
Die Ölviskosität ändert sich mit der Temperatur, daher kann die Kalibrierung einer kalten Maschine zu einem systematischen Fehler bei einem warmen Produktionslauf führen. Der Drehmomentwandler, das Kabel, der Verstärker und das Display sollten mit einer Master-Drehmomentzelle überprüft werden, die nur für die Kalibrierung reserviert ist. Ein praktisches Intervall hängt von der Anzahl der Schichten und der Schwere der Arbeit ab; Viele Werkstätten wiederholen zu Beginn jede Schicht eine Referenzverbindung und führen monatlich eine vollständige Überprüfung der Hauptzelle durch.
Abgenutzte oder falsche Backeneinsätze sind die häufigste Ursache für Probleme mit der Spanneinheit. Der Einsatzradius muss mit dem tatsächlichen Rohraußendurchmesser übereinstimmen und nicht mit einer in der Auftragsdatei angegebenen Nenngröße übereinstimmen. Dünnwandige Rohre werden oval, bevor sich der Drehmomentwert ändert, wenn der Klemmdruck auf einen schwereren Futterrohrstrang eingestellt wird. Das Markieren von Einsätzen nach Radius und das Halten abgenutzter Matrizen außer Betrieb ist eine kostengünstige Möglichkeit, teure Gewindeschäden zu vermeiden.
Eine Spindelfehlausrichtung kann leicht ignoriert werden, da sie sich langsam entwickelt. Ein Prüfstab und eine Messuhr zeigen an, ob die Spindelnase rechtwinklig zur Spannachse ist. Anstelle einer Sichtprüfung sollte auf die Toleranz des Maschinenherstellers zurückgegriffen werden, da das erste Gewinde um den Bruchteil eines Millimeters beschädigt werden kann.
Wenn die gleichen Probleme nach einem vollständigen Wartungszyklus erneut auftreten, verfügt die Gegeneinheit möglicherweise nicht mehr über die Steifigkeit, Steuerungsauflösung oder Datenprotokollierung, die für den Verbindungsmix in Ihrer Werkstatt erforderlich sind. Die Auswahl sollte auf Drehmomentbereich, Spindelbohrung, Spannsystem und den Steuerfunktionen basieren, die einen wiederholbaren Wechsel ermöglichen.
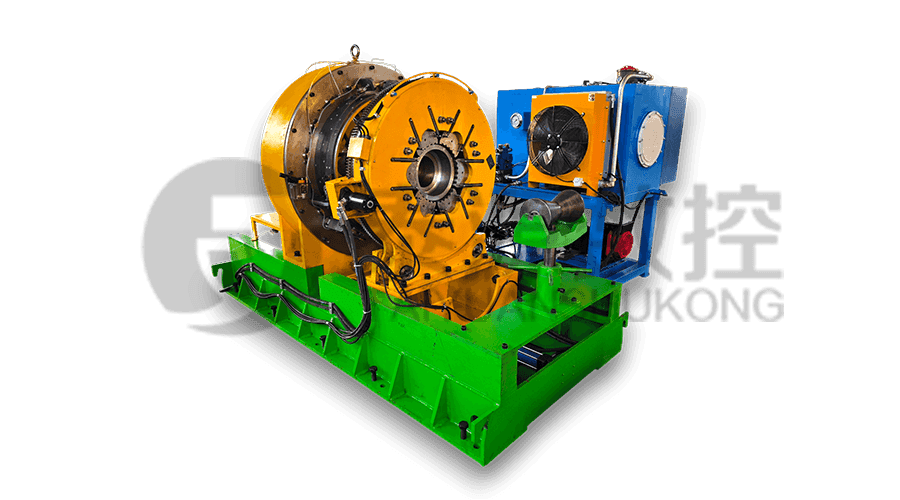
Für Betriebe, die Gehäuse- und Rohrkupplungen herstellen und lösen, ist die Aufschraubeinheit TYSKNKJ-100 für Gehäuse- und Rohrkupplungen ein Beispiel für eine Maschine, die auf kontrolliertem hydraulischem Drehmoment und matrizenbasierter Klemmung ausgelegt ist. Es liefert dem Bediener eine klare Drehmoment- und Umdrehungsanzeige, was genau das ist, was die Diagnosesequenz benötigt.
Für einen umfassenden Vergleich der Maschinentypen lesen Sie den Leitfaden zu Auswahl einer Drehmaschine für die Gehäuse- und Rohrkupplungs-Ausgleichseinheit Bevor Sie sich zwischen einer eigenständigen Gegeneinheit, einer kombinierten Einfädel- und Gegeneinheit und einer Einheit entscheiden, die später in eine Produktionslinie integriert wird.
Trotz einer korrekten Diagnose führen einige Ausfälle der Gegeneinheit zu beschädigten Gewinden an ansonsten verwendbaren Rohren. Die Verschrottung jedes beschädigten Rohrendes ist kostspielig, insbesondere bei kleinen Chargen. Eine speziell gebaute Drehmaschine für die Bearbeitung von Ölrohren kann das Gewindeprofil mit den gleichen Präzisionserwartungen wie bei der ursprünglichen Bearbeitung nachschneiden oder wiederherstellen. Die Ölrohrbearbeitungsdrehmaschine TYSK1355 ist eine Maschine, die für diese Reparatur- und Nachbearbeitungsarbeiten entwickelt wurde.
Wenn das Grundproblem eher in der manuellen Handhabung als in der Drehmomentgenauigkeit liegt, entfällt bei einer automatisierten Kupplungslinie der variabelste Teil des Prozesses: das manuelle Ein- und Ausschieben des Rohrs und der Kupplung in die Gegeneinheit. Die intelligente Kupplungsproduktionslinie verknüpft Aufbereitung, Inspektion und Datenaufzeichnung, sodass die Drehmomentkurve für jede Verbindung beibehalten wird.
Ein Problem mit der Gegeneinheit ist gelöst, wenn die Maschine innerhalb der Verbindungsstoleranz das gleiche Drehmoment- und Drehergebnis wiederholen kann. Beginnen Sie mit der Kalibrierungs- und Umstellungsdisziplin. Wenn die Maschine den Prozess danach nicht mehr halten kann, sollte der nächste Schritt die Werkstückhaltung, Drehmomentkontrolle oder Materialhandhabung verbessern.
Verwandte Produkte
 Modell: TYSK-630T Bohrrohr, Gelenk und Kopplung
Die Maschine verfügt über ein FANUC-CNC-System mit stabiler Verarbeitungsgenauigkeit und flexiblen Programmierfunktionen, um sicherzustellen, dass die verarbeiteten Teile strengen Industriestandards entsprechen. Das Design mit hohem Drehmoment und hoher Belastung ist für Langzeitarbeiten geeignet und weist eine hohe Haltbarkeit auf.
 Modell: TYSK-1355 Ölrohrverarbeitung Drehmaschine
Die Maschine verfügt über ein FANUC-CNC-System mit stabiler Verarbeitungsgenauigkeit und flexiblen Programmierfunktionen, um sicherzustellen, dass die verarbeiteten Teile strengen Industriestandards entsprechen. Das Design mit hohem Drehmoment und hoher Belastung ist für Langzeitarbeiten geeignet und weist eine hohe Haltbarkeit auf.
 Modell:TYSK-XQJ-550 Medium und große PTFE -Filmschreimaschine
Entwickelt für die Bearbeitung von Rohlingen mit einem maximalen Durchmesser von 550 mm und einer maximalen Länge von 1000 mm. Wir können auch an die Bedürfnisse der Benutzer anpassen. Freundliche Geschwindigkeits- und Dickenänderung mit CNC.
 Serie:TYSK-NKJ Schraufmaschine/Gehäuse und Schlauchkupplungseinheit
Die Maschine verwendet einen Hydraulikmotor, einen mechanischen Schwimmmechanismus und eine Echtzeit-Drehmomenterkennung, passt sich der Materialbiegung an und verhindert Materialverformungen. Hilfsmaschinen sind so konfiguriert, dass sie bei der Halbautomatisierung helfen.
 Lange, schwere Materiallösungen Automatischer Lade- und Entladenmechanismus für Rohrgewinde
Der spezielle flexible Stützmodus kann den Einfluss der Werkstückbiegung auf die Bearbeitung wirksam reduzieren und die Ausbeute verbessern. Passt genau zu unserer Rohrgewindedrehmaschine.
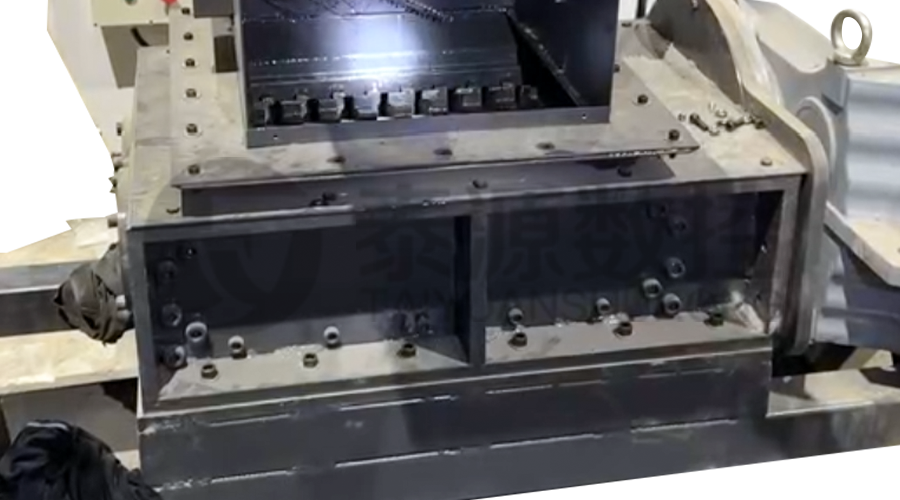 Modularer Eisenspänebrecher Hoher Stärke Brecher für Chip
Die Klingen bestehen aus hochfesten Materialien und sind sinnvoll am Ausgang des Späneabsaugers platziert, um die verklumpten Eisenspäne aufzubrechen. Reduzieren Sie das Risiko eines Zurückrollens und verbessern Sie die Ausnutzung des Abfallrahmens.
 Serie:TYSK-HB Halbautomatische Verschleiß-resistente Bandschweißer
Gilt für ARNCO 100XT, 200XT, 300XT. Unterstützt φ1,2-2,0 Fülldraht- oder Massivdraht-Auftragsschweißen. Kann mit Einzelpistolen-Sprühschweißen und Doppelpistolen-Sprühschweißen auf zwei Arten ausgestattet werden. Unterstützt SPS- oder CNC-Systemsteuerung.
